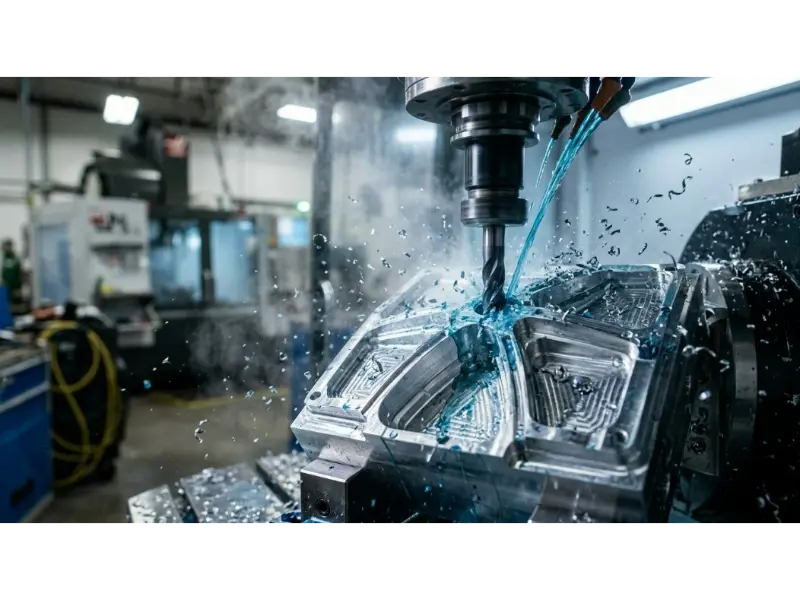
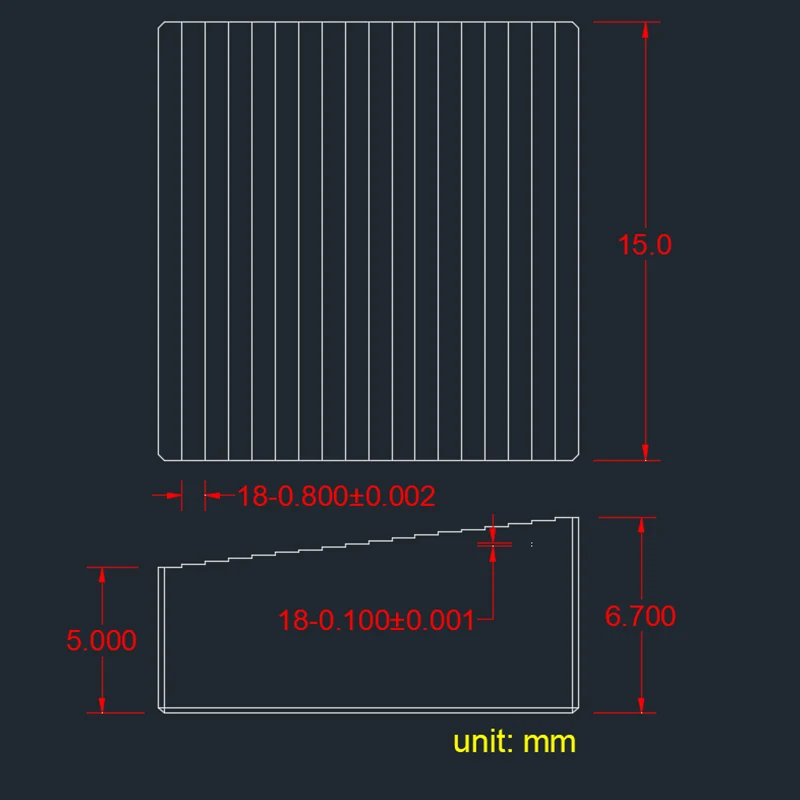
1. Fresado CNC de ultraprecisión: Precisión de mecanizado de ±0,002 mm en contornos complejos y superficies funcionales.
2. Rectificado de precisión: Precisión de ±0,001 mm, con precisiones dimensionales de microrectificado que alcanzan ±0,0001 mm y rugosidad de la superficie por debajo de Ra 0,01 μm para acabados de grado óptico.
3. Microtorneado en tornos tipo suizo: ±0,003 mm, adecuado para ejes de diámetro pequeño y conectores de precisión.
4. Electroerosión por hilo y mecanizado por descarga eléctrica.: ±0,002 mm, eficaz en materiales endurecidos y cavidades intrincadas.
Muchos proyectos submicrónicos fallan no porque la tolerancia en sí sea imposible, sino porque la geometría de la pieza es demasiado pequeña o demasiado compleja para los accesorios, herramientas y metrología convencionales. La capacidad de piezas complejas de Sanluo se basa exactamente en esas limitaciones.
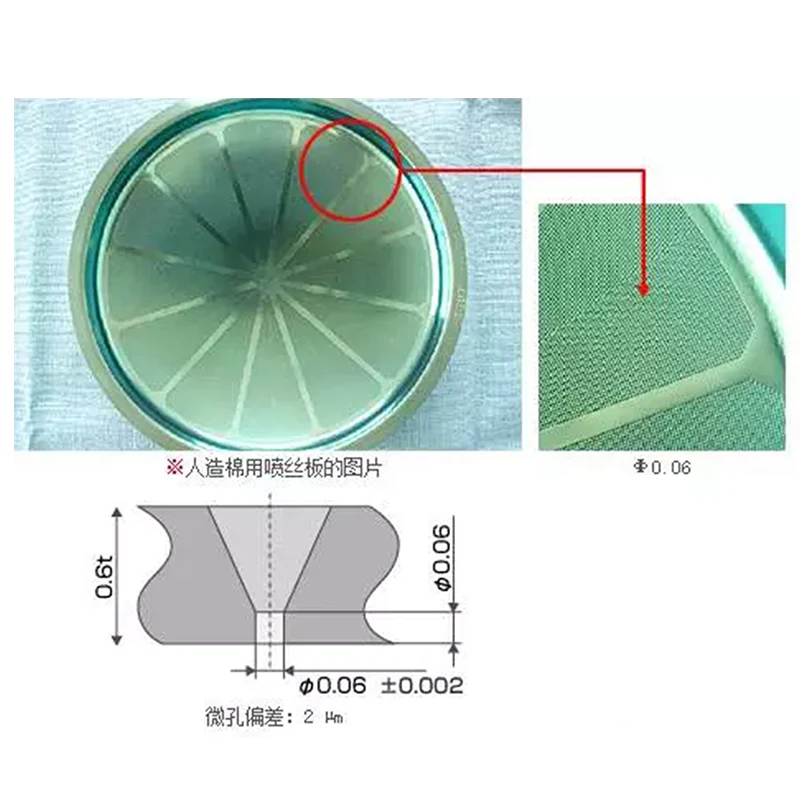
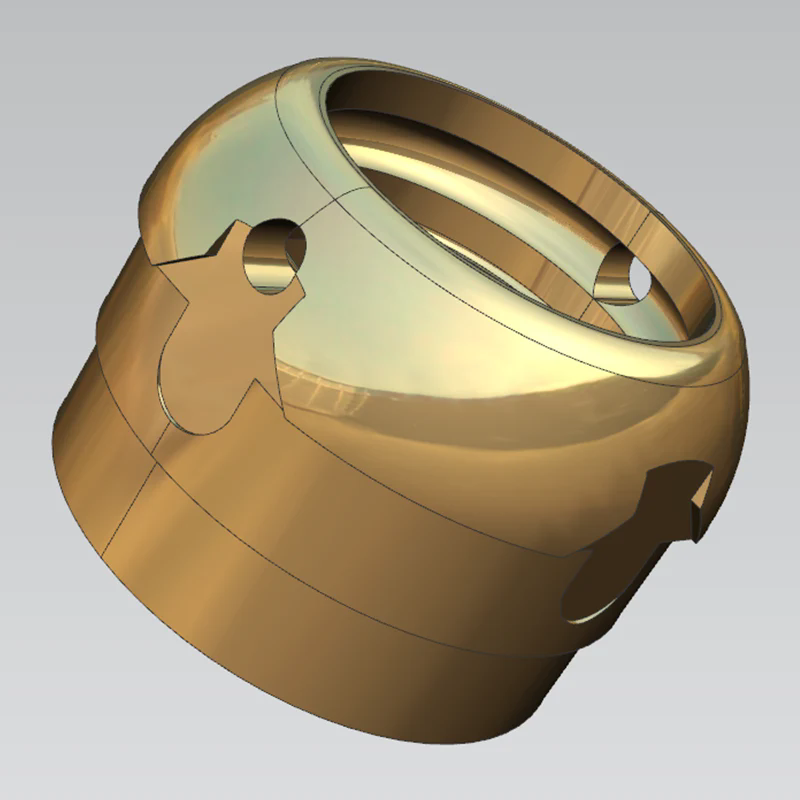
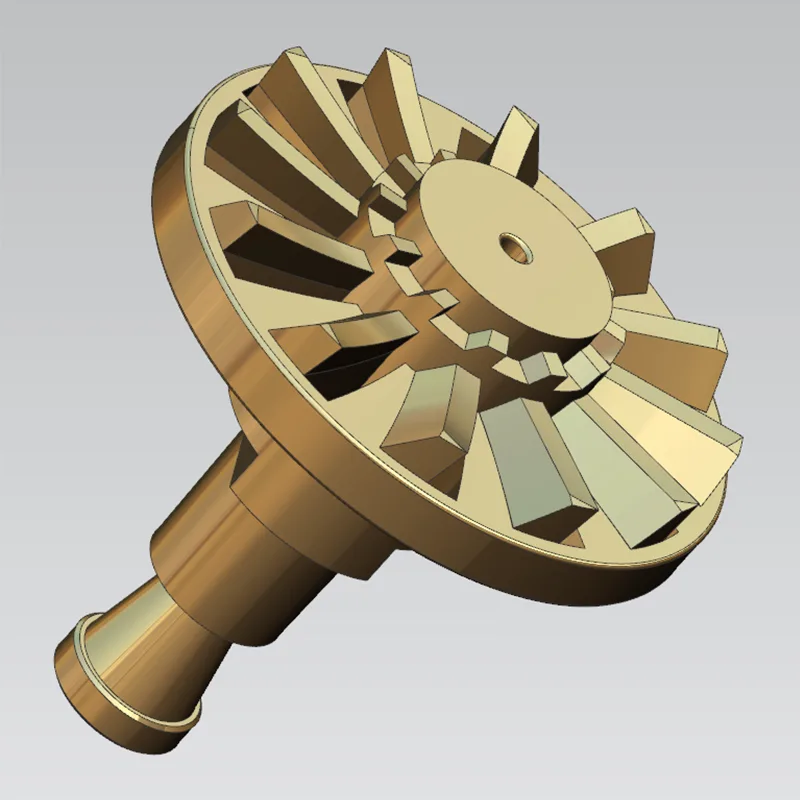
Escala en miniatura: tamaño de pieza más pequeño 0,08 × 0,08 mm; microestructuras de hasta 0,005 mm; microagujeros de 0,003 mm de diámetro; varillas de microdiámetro desde 0,01 mm. Estos no son logros exclusivos de prototipos: son dimensiones relevantes para la producción de componentes médicos, semiconductores y de comunicaciones ópticas.
Piezas deformables y difíciles de sujetar: la información patentada sobre la selección de materiales, el tratamiento térmico y la gestión de tensiones permite a Sanluo mecanizar geometrías de paredes delgadas, delgadas o propensas a distorsiones sin perder la ventana submicrónica. La tasa de calificación del 99,8% reportada sobre trabajos de estricta tolerancia refleja este control de proceso, no un solo resultado de inspección.
La precisión submicrónica depende de algo más que la resolución de la máquina. La maquinabilidad, la estabilidad térmica y la respuesta posprocesamiento del material determinan si una tolerancia a nivel de micras sobrevive hasta la inspección final. Sanluo procesa casi todos los materiales de ingeniería disponibles en el mercado nacional y la ruta del proceso se selecciona en consecuencia.
|
Grupo de materiales |
Ejemplos |
Consideración submicrónica |
|
Rieles |
Acero inoxidable apto para implantes/intervención, aleación de titanio, aleación de alta temperatura, molibdeno, tungsteno, aleación de aluminio, aleación de cobre, acero para moldes, acero en polvo de alta velocidad |
Se deben controlar el desgaste de la herramienta, la tensión residual y la distorsión del tratamiento térmico para proteger la banda de tolerancia final. |
|
Materiales frágiles |
Diamante, cuarzo, vidrio óptico, cerámica, acero de tungsteno |
A menudo se prefieren las rutas de rectificado y electroerosión; El control de las microfisuras y el desconchado de los bordes se convierte en el factor limitante. |
|
Plásticos de ingeniería |
PEEK, PEI, PAI, UPE |
La fuerza de sujeción y la expansión térmica pueden cambiar las dimensiones submicrónicas; El diseño de las luminarias y el control de la temperatura son decisivos. |
Se encuentra disponible un tratamiento de superficie integrado (tratamiento térmico al vacío, anodizado, pulido electrolítico y diversos recubrimientos) para que las piezas terminadas lleguen listas para entornos exigentes. Esto es importante porque el mecanizado de componentes de precisión con precisión submicrónica rara vez es un ejercicio de mecanizado simple; Los procesos posteriores pueden mover dimensiones si no se planifican en la ruta.
La demanda de trabajo submicrónico proviene de aplicaciones en las que una desviación a nivel de micras cambia la función, la seguridad o el rendimiento. La experiencia de producción de Sanluo se concentra en cuatro sectores regulados y técnicamente exigentes.
Dispositivos médicos: bombas de sistema de asistencia ventricular intervencionista, herramientas quirúrgicas para glaucoma, componentes de corazón artificial, piezas de stent vascular y cabezales de trituración de cálculos biliares. En estos componentes, el acabado de la superficie y la calidad de los bordes pueden afectar la hemocompatibilidad y los resultados quirúrgicos tanto como la tolerancia dimensional.
Equipos semiconductores: accesorios de recubrimiento para máquinas opto-bar, accesorios de vacío, cuchillas abrasivas de obleas de silicio de diamante y soportes elásticos. La planitud submicrónica y la precisión de la posición de los orificios influyen directamente en la uniformidad del recubrimiento y la repetibilidad del manejo de las obleas.
comunicación óptica: componentes ópticos de precisión y piezas relacionadas con recubrimientos, donde la rugosidad de la superficie en el rango submicrónico reduce la pérdida por dispersión y mejora la eficiencia del acoplamiento.
investigación científica: proyectos de I+D universitarios e institucionales que requieren piezas únicas o de bajo volumen fuera de los catálogos de mecanizado estándar. Sanluo admite pedidos mínimos de una pieza, lo cual es inusual para una fábrica de esta escala y es particularmente relevante para los grupos de investigación que iteran diseños.
En todos estos sectores, el hilo común es que el mecanizado de componentes de precisión con precisión submicrónica se especifica porque el costo de la falla (clínica, de rendimiento o experimental) es mucho mayor que el costo de la pieza.
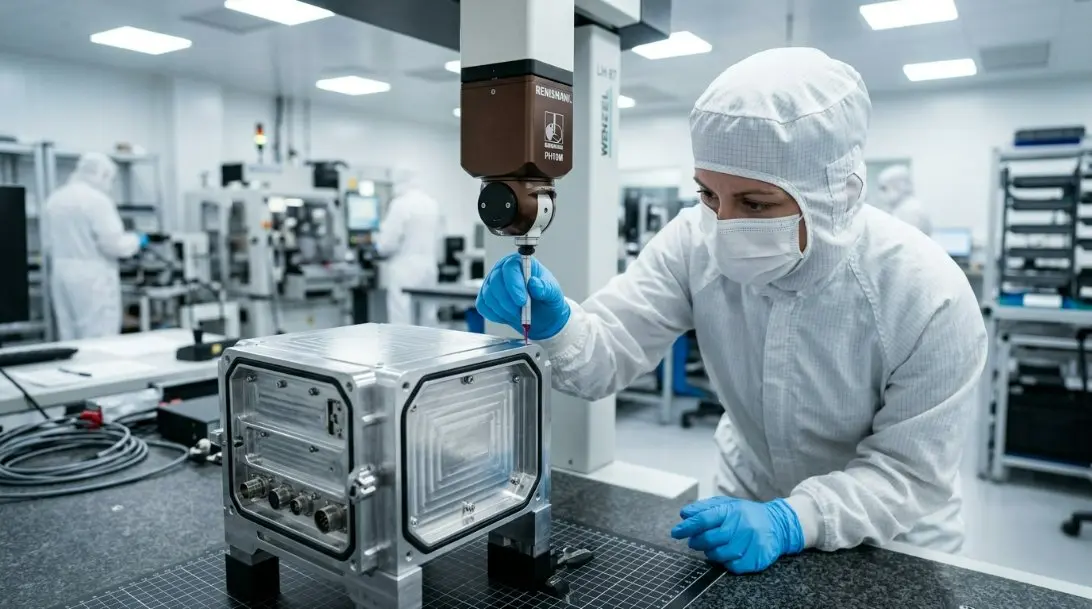
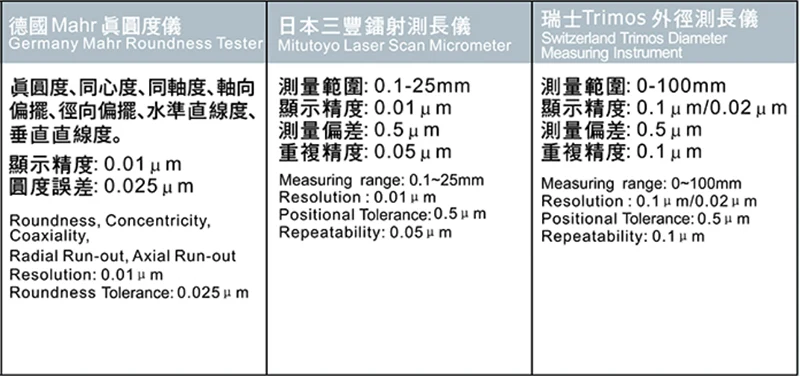
Inspección dimensional: máquinas de medición de coordenadas con precisión de medición de 0,002 mm para tolerancia dimensional y de distancia de orificios; instrumentos láser, micrómetros de ultraprecisión, micrómetros, calibradores a vernier, calibres de tapón, calibres de anillo y calibres de rosca para verificación de diámetro y longitud.
Inspección geométrica: la redondez, la planitud, la perpendicularidad, la concentricidad, el descentramiento y la tolerancia de posición se verifican dentro de las ventanas indicadas en esta página; por ejemplo, redondez de 0,0005 mm a 0,005 mm y tolerancia de posición de 0,002 mm a 0,05 mm. La tabla de precisión de la estación de trabajo de la fábrica especifica una planitud de hasta 0,0003 mm, un paralelismo de 0,001 mm, una perpendicularidad de 0,001 mm, una simetría de 0,002 mm y una tolerancia de posición de 0,002 mm.
Récord de producción: producción anual de 200.000 piezas en trabajos con tolerancias estrictas, una tasa de calificación del 99,8 % y más de 1,3 millones de piezas complejas de precisión entregadas. La empresa opera según los estándares del sistema de calidad ISO9001 e ISO14001, con ingenieros de procesos, ingenieros de calidad, diseñadores, programadores y operadores de máquinas dedicados: más de 230 empleados en total.
La capacidad de la máquina establece el límite de tolerancia. La plataforma de ultraprecisión de Sanluo incluye equipos de cinco ejes impulsados por motores lineales y a nivel de micras, configurados para piezas donde los requisitos dimensionales y de calidad de la superficie son simultáneos en lugar de secuenciales.
|
Categoría de parámetro |
Detalles de parámetros |
|
Posicionamiento central |
Para mecanizado de ultra alta precisión a nivel submicrónico |
|
Sistema de propulsión |
Los tres ejes adoptan un motor lineal dual. |
|
Precisión clave |
Repetir precisión de posicionamiento de hasta 0,8 micrones; Precisión de la posición del orificio inferior a 1 micrón dentro del rango de 100 mm |
|
Tecnología central |
Integra accionamiento directo, control de temperatura, sistema CNC JD60 de desarrollo propio y sistema de servoaccionamiento de alta precisión. |
|
Ventaja principal |
Comprometidos con el hecho de que “la superficie es la superficie funcional” |
|
Aplicación típica |
Mecanizado de tolerancia estricta de moldes ópticos de precisión, piezas semiconductoras y piezas estructurales de alta precisión. |
|
Categoría de parámetro |
Detalles de parámetros |
|
Posicionamiento central |
Alto rendimiento dinámico y mecanizado de alta precisión de piezas en miniatura de alto valor añadido |
|
Precisión clave |
Precisión de posicionamiento repetido 0,0005 mm, precisión de posicionamiento < 0,002 mm |
|
Sistema de husillo |
Velocidad máxima del husillo 60.000 rpm |
|
Características estructurales |
Estructura compacta, peso total 550 kg; almacén de herramientas de tres capas con 60 herramientas; El sistema de paletas del área de procesamiento tiene capacidad para 6 accesorios de punto cero. |
|
Ahorro de energía |
Consumo de energía extremadamente bajo (<500 W), equipado con colector de niebla de aceite |
|
sistema CNC |
Sistema alemán Beckhoff |
|
Carrera (X/Y/Z) |
78 / 56 / 50 milímetros |
|
Aplicación típica |
Mecanizado de tolerancia estricta de componentes de ingeniería en miniatura y pequeñas piezas de metales preciosos. |
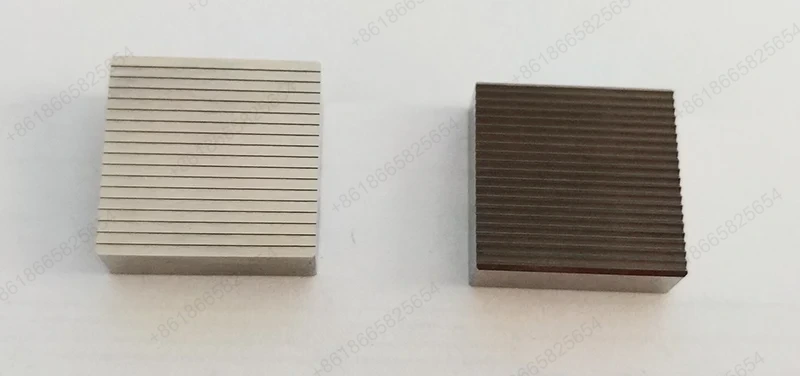
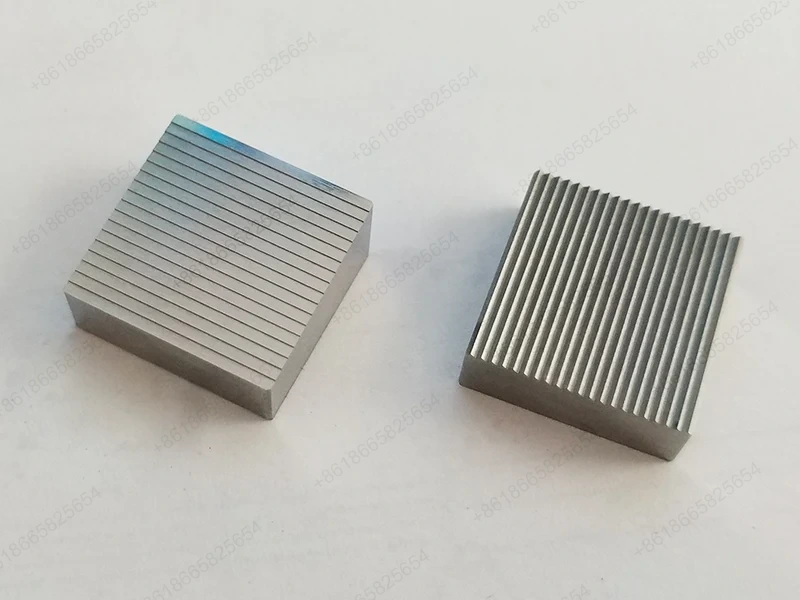
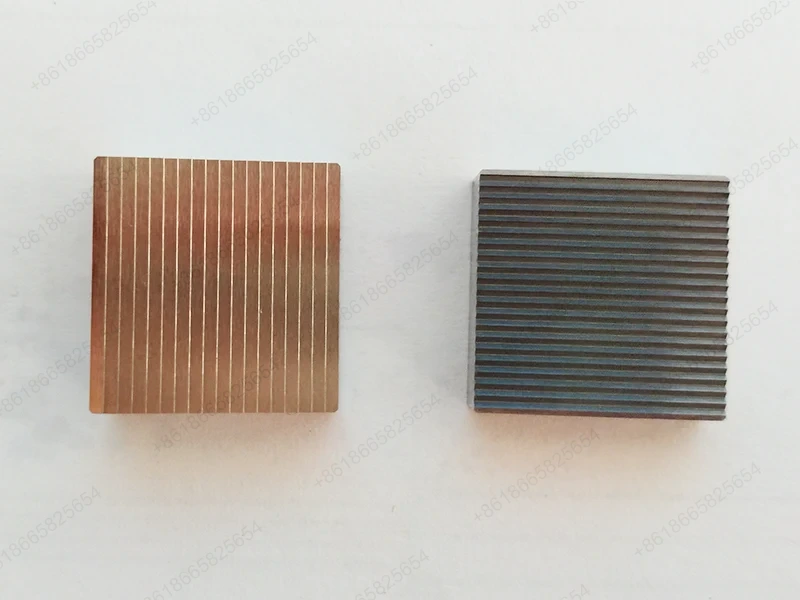
Un proyecto submicrónico suele comenzar antes de que se corte el primer chip. El flujo de trabajo de Sanluo está diseñado para abordar las limitaciones de tolerancia, material e inspección en la etapa de cotización y planificación de procesos, lo que reduce el riesgo de una desviación dimensional en la última etapa.
Interfaz de ingeniería: los ingenieros de procesos y los ingenieros de calidad revisan el dibujo juntos, señalando características que requieren accesorios especiales, inspección durante el proceso o una ruta de mecanizado diferente. El diseño, procesamiento, ensamblaje y depuración de piezas o herramientas se pueden completar internamente.
Ciclo de producción: 3 a 20 días, según la complejidad y el material. La tabla de capacidad de producción en esta página muestra un rango de 1 a 999,999 piezas, y el ciclo real se confirma en la revisión del pedido.
Embalaje: el embalaje logístico sigue estándares especificados por el cliente o estándares internos. La caja de embalaje exterior puede soportar una hora de inmersión en agua y no dañará las piezas cuando se caigan libremente desde una altura de 1 metro, una protección práctica para piezas submicrónicas cuyos bordes y superficies son vulnerables durante el transporte.
Para los compradores que obtienen mecanizado de componentes de precisión con precisión submicrónica en China, esta combinación de revisión de ingeniería, tiempo de ciclo definido y embalaje protector reduce los riesgos no técnicos que a menudo socavan a un proveedor de mecanizado que de otro modo sería capaz.
Primero, las afirmaciones de tolerancia están vinculadas a rutas de proceso nombradas: fresado CNC ±0,002 mm, rectificado ±0,001 mm, torneado suizo ±0,003 mm y electroerosión ±0,002 mm.
Segundo, la envolvente de la pieza compleja se expresa en dimensiones concretas: tamaño mínimo de pieza de 0,08 × 0,08 mm, microestructuras de 0,005 mm, microagujeros de 0,003 mm y varillas de microdiámetro de 0,01 mm.
Tercero, se cuantifica el récord de calidad: producción anual de 200.000 piezas, tasa de calificación del 99,8 % y 1,3 millones de piezas complejas entregadas.
Cuatro, la base de clientes incluye a Huawei, BYD, Foxconn, Advanced Microelectronics y Mindray Medical, relaciones que imponen requisitos de auditoría y repetibilidad al proveedor.
Para un equipo de adquisiciones que evalúa el mecanizado de componentes de precisión con precisión submicrónica, estos datos proporcionan una base para la calificación del proveedor que va más allá del lenguaje del folleto. Se pueden comparar con dibujos, informes de inspección y documentación de fábrica.
R: El tamaño de pieza más pequeño es 0,08 × 0,08 mm. Las microestructuras pueden tener un diámetro de hasta 0,005 mm y los microagujeros de hasta 0,003 mm. Estas dimensiones están respaldadas por plataformas de ultraprecisión que incluyen centros de mecanizado impulsados por motores lineales y equipos de cinco ejes a nivel de micras.
R: La electroerosión por hilo y el mecanizado por descarga eléctrica se utilizan comúnmente para materiales endurecidos y logran una precisión de ±0,002 mm. El rectificado de precisión también se aplica donde la geometría lo permite, con una precisión de ±0,001 mm y una rugosidad superficial inferior a Ra 0,01 μm en microrectificado.
R: La inspección dimensional utiliza máquinas de medición por coordenadas con una precisión de medición de 0,002 mm, complementadas con instrumentos láser, micrómetros de ultraprecisión, calibres de tapón, calibres de anillo y calibres de rosca. Las tolerancias geométricas como redondez, planitud, perpendicularidad y tolerancia de posición se comparan con las ventanas indicadas.
R: Sanluo procesa acero inoxidable apto para implantes/intervenciones, aleaciones de titanio, aleaciones de alta temperatura, molibdeno, tungsteno, aleaciones de aluminio, aleaciones de cobre, acero para moldes, acero en polvo de alta velocidad y acero estructural; materiales frágiles como diamante, cuarzo, vidrio óptico, cerámica y acero de tungsteno; y plásticos de ingeniería, incluidos PEEK, PEI, PAI y UPE.
R: El ciclo de producción es de 3 a 20 días, según la complejidad de la pieza, el material y los requisitos de inspección. Se confirma un ciclo firme después de la revisión de ingeniería del dibujo y la ruta del proceso.
R: Sí. Se admiten cantidades mínimas de pedido de una pieza, lo cual es relevante para proyectos de investigación, iteraciones de diseño y programas de semiconductores o dispositivos médicos de bajo volumen. La tabla de capacidad de producción indica un rango de 1 a 999 999 piezas.
R: El embalaje logístico sigue los estándares especificados por el cliente o los estándares internos. La caja exterior puede soportar una hora de inmersión en agua y protege las piezas de daños si se caen libremente desde una altura de 1 metro.
R: La empresa opera según los estándares del sistema de calidad ISO9001 e ISO14001. La instalación cubre casi 8.000 metros cuadrados, emplea a más de 230 personas y ha estado en funcionamiento desde 2007.
DIRECCIÓN
Edificio A1, Parque Industrial Yufeng, Distrito de Guangming, Shenzhen, China
Teléfono
Correo electrónico