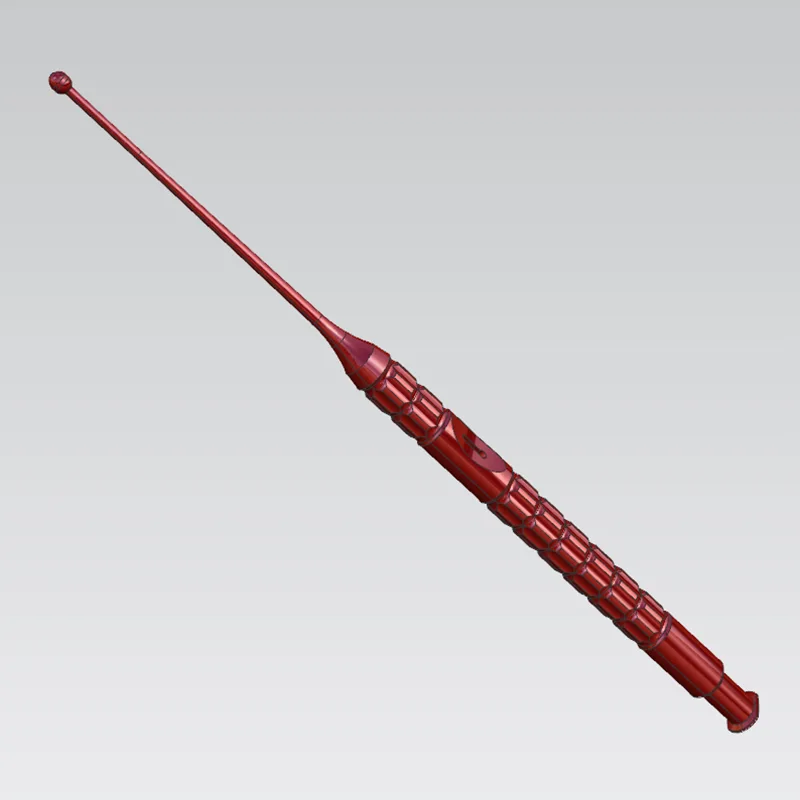
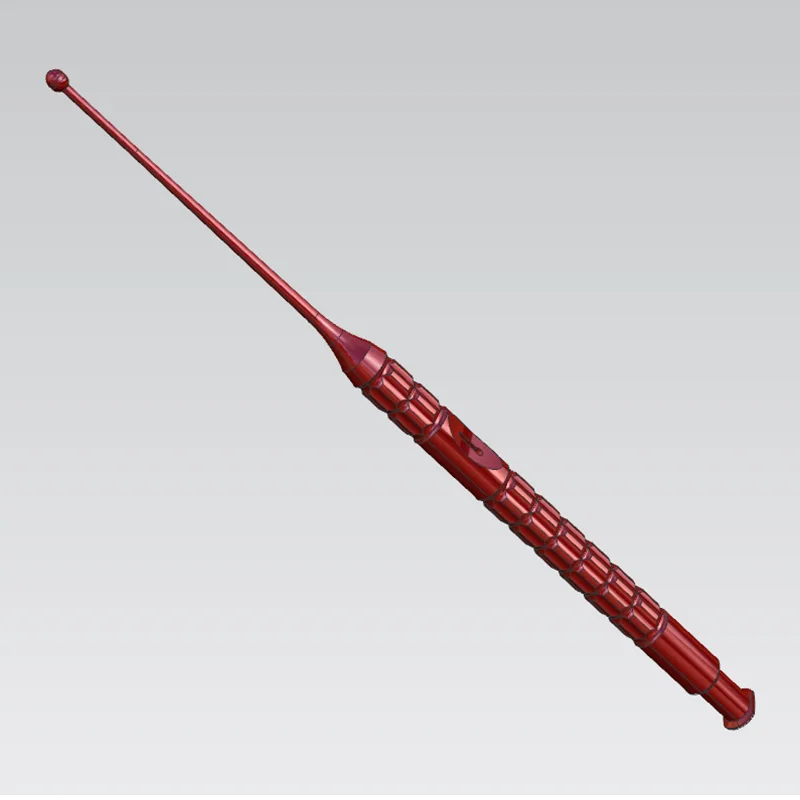
Un componente puede cumplir con las dimensiones del dibujo y aun así fallar en un programa de desarrollo. Un tubo de instrumento delgado puede saltar después de soltarlo del dispositivo. Un pasaje perforado puede llevar una rebaba a una trayectoria de fluido. La rosca de un tornillo óseo puede parecer aceptable hasta que se compruebe su comportamiento de acoplamiento. Estos no son detalles menores del taller; son riesgos que pueden obligar a un rediseño, retrasar la verificación o hacer que los resultados del prototipo sean imposibles de repetir.
La respuesta corta es que el mecanizado de precisión de dispositivos médicos reduce el riesgo al identificar la característica con mayor probabilidad de fallar, elegir un proceso en torno a ese riesgo y definir evidencia de inspección antes de cortar las piezas. Las tolerancias estrictas importan, pero son sólo una parte de la decisión.
Los compradores suelen iniciar una conversación con el proveedor con una llamada de tolerancia. Esto es comprensible, pero puede ocultar la verdadera pregunta: ¿qué podría hacer que esta pieza sea inutilizable incluso si algunas dimensiones medidas están dentro del rango? En el caso de un instrumento quirúrgico, puede ser una rebaba, una superficie de deslizamiento rugosa o una pérdida de rectitud. Para un componente de implante, la preocupación puede ser la relación entre las roscas, una superficie contorneada y una característica de acoplamiento crítica.
BienServicios de mecanizado de precisión de dispositivos médicos.trabajar hacia atrás a partir de esos riesgos funcionales. La secuencia de mecanizado, el método de sujeción de piezas, los pasos de acabado y el plan de inspección deberían responder a la misma pregunta. Esto desplaza el desarrollo del “¿puede la máquina hacerlo?” a "¿puede el proceso preservar repetidamente la característica que hace que el dispositivo funcione?"
Ese enfoque también evita un error común en los prototipos: aprobar una pieza única producida mediante una intervención manual excesiva y luego descubrir que no se puede mantener el mismo resultado a medida que aumentan las cantidades. Un proceso factible no es necesariamente el más rápido, y la cotización unitaria más baja no es necesariamente el costo más bajo del programa.
Cada dibujo tiene algunas características que aumentan el riesgo de fabricación. Encuéntrelos antes de solicitar cotizaciones. Pregunte qué dimensión es crítica, qué superficie interactúa con otra parte o tejido, dónde el material tiene menos soporte y qué característica no se puede volver a trabajar después de una operación posterior. Esas respuestas deberían influir en la hoja de ruta más que el número total de dimensiones de la impresión.
Las geometrías delgadas son vulnerables porque las cargas de corte, el calor, la fuerza de sujeción y la tensión residual pueden mover la pieza. Es posible que el problema no aparezca hasta que se suelte el componente. Un tubo puede volverse ovalado; una pared estrecha puede deformarse durante el acabado; un eje torneado largo puede perder concentricidad en relación con las características realizadas en otra configuración.
Las opciones de proceso, como la eliminación gradual del material, el soporte cerca de la zona de corte, la sujeción cuidadosamente planificada y las operaciones de acabado después del desbaste, pueden reducir esa exposición. La compensación es real: configuraciones adicionales y un manejo más deliberado pueden aumentar el tiempo de entrega. Aún así, esto suele ser más barato que perseguir una geometría inestable con clasificación por inspección. Para piezas pequeñas y torneadas,mecanizado suizoEs especialmente útil porque el casquillo guía soporta el material cerca de la herramienta, lo que ayuda a controlar la deflexión en elementos largos y de diámetro pequeño. Sin embargo, no es una respuesta automática. La geometría de la pieza, la forma del material, los requisitos de la superficie y las operaciones posteriores aún determinan si es la ruta correcta.
Los pequeños agujeros, ranuras, socavaduras y finos detalles internos crean una clase de riesgo diferente. La rotura de la herramienta es evidente. La formación de rebabas, los conductos bloqueados, los bordes dañados y las mediciones inciertas suelen ser más costosos porque pueden permanecer ocultos hasta el montaje o las pruebas funcionales.
Se puede considerar el micromecanizado, el mecanizado con rayo láser, la electroerosión o una combinación de métodos en función de la geometría de las características y la respuesta del material. La clave no es simplemente conseguir una apertura del tamaño solicitado. Necesita un acuerdo sobre la condición aceptable de los bordes, el método de control de rebabas, el acceso para la limpieza y cómo se verificará la característica. Si un inspector no puede evaluar de manera confiable la característica, el requisito de dibujo está incompleto.
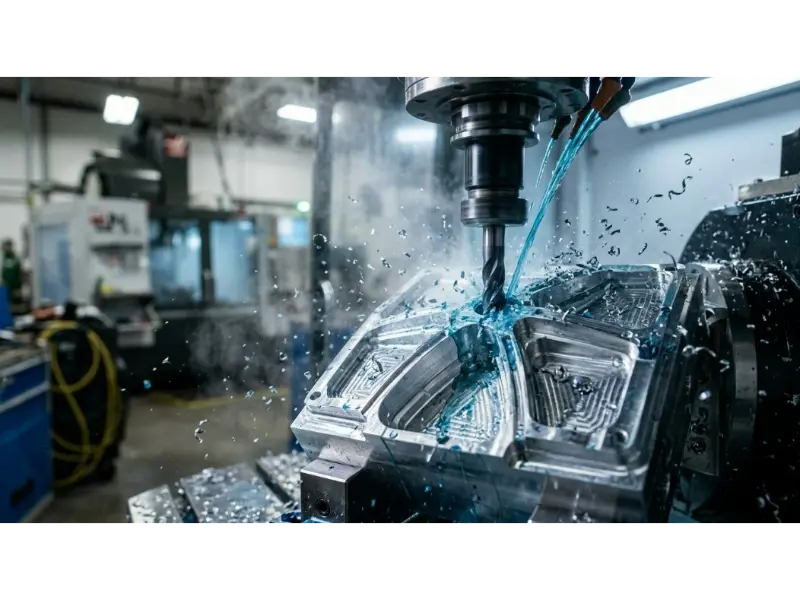
El mecanizado CNC médico no es un solo proceso. El giro favorece las piezas rotacionales y puede establecer relaciones coaxiales críticas. El fresado maneja formas prismáticas, cavidades, planos y perfiles externos complejos. El rectificado puede ser necesario cuando la condición de la superficie, la redondez o el control del diámetro son fundamentales para su funcionamiento. El rectificado sin centros se adapta a ciertas formas cilíndricas pequeñas, pero requiere una geometría de pieza que pueda soportarse y controlarse durante todo el proceso.
La electroerosión puede abordar características internas o finas difíciles sin fuerzas de corte convencionales, mientras que el procesamiento láser puede ser útil para ciertas aplicaciones de características pequeñas. Cada opción plantea sus propias preguntas sobre las superficies afectadas, la calidad de los bordes, la accesibilidad y la inspección. Los compradores deben resistirse a especificar un proceso prematuramente a menos que el proceso en sí sea una restricción de diseño validada. Indique primero la función requerida y la condición de característica; luego solicitar al proveedor que explique el método propuesto y sus límites conocidos.
Sanluo Precision incluye torneado, fresado, micromecanizado, mecanizado con rayo láser, electroerosión y varios métodos de rectificado entre suscapacidades de mecanizado CNC médico. Ese rango es más importante cuando un componente tiene riesgos competitivos, por ejemplo, un pequeño cuerpo torneado con un delicado orificio transversal y una superficie que necesita un refinamiento final. Un solo proceso puede no ser la mejor respuesta.
Agrupar todas las piezas médicas bajo “alta precisión” conduce a malas decisiones de compra. La función del dispositivo debería impulsar la revisión de viabilidad.
Los componentes de instrumentos mínimamente invasivos suelen combinar envolventes de trabajo estrechas con ejes largos, interfaces móviles y pequeños detalles funcionales. Una superficie que se arrastra, un borde afilado que se engancha o un orificio ligeramente mal colocado pueden cambiar la sensación de actuación o interferir con el montaje. Por lo tanto, los requisitos de superficie necesitan contexto. "Suave" no es una instrucción de mecanizado utilizable; Identifique la condición del contacto, la dirección del movimiento, el problema de limpieza y el método de aceptación.
Pregunte cómo mantendrá el proveedor las relaciones entre las funciones después de múltiples configuraciones y cómo se gestionarán las rebabas en las intersecciones. Ésas son cuestiones prácticas, no papeleo.
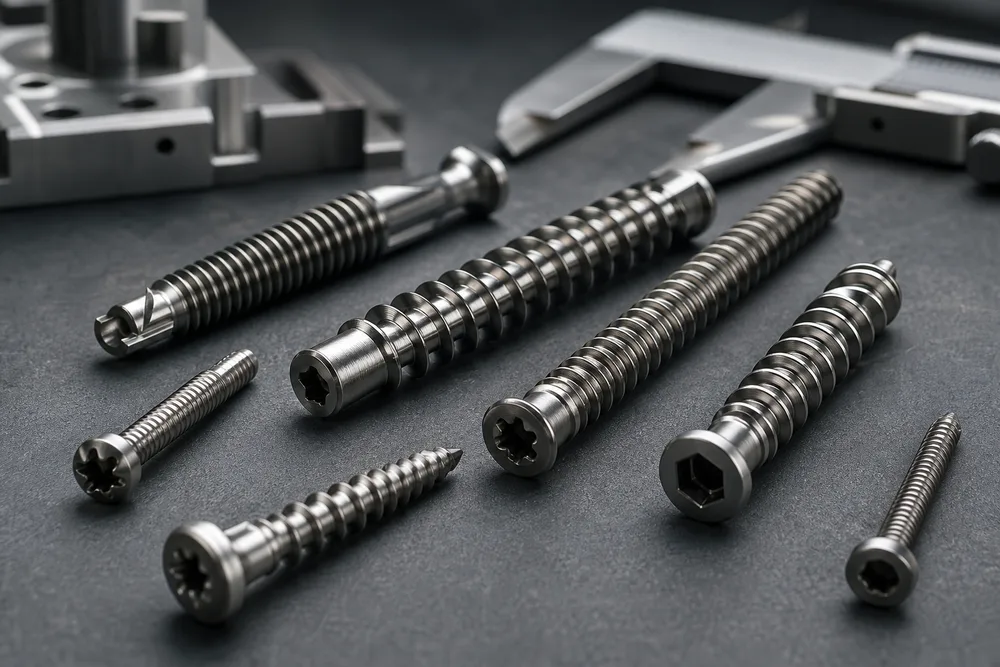
El mecanizado de componentes de implantes médicos a menudo pone énfasis en las roscas, las geometrías de acoplamiento, las formas contorneadas y el estado de la superficie. Para el mecanizado de tornillos óseos médicos, la forma de la rosca es sólo una parte de la revisión; la relación entre la característica de accionamiento, el vástago, la rosca y cualquier interfaz asociada merece igual atención. Los pines dentales pueden generar problemas de concentricidad y manipulación de diámetro pequeño. Los componentes de diagnóstico de alta precisión pueden introducir requisitos ópticos, fluídicos o de interfaz de sensor que hacen que los pequeños pasajes y los defectos de la superficie sean importantes.
Sanluo Precision describe trabajos que involucran articulaciones artificiales, piezas de fijación de la columna, tornillos para huesos, clavos dentales, instrumentos mínimamente invasivos y equipos de diagnóstico. Esa amplitud no debería reemplazar una revisión de una parte específica. Es una razón para hacer preguntas informadas desde el principio, especialmente paratrabajo de micromecanizado médicoque involucran paredes delgadas, varillas de microdiámetro o agujeros diminutos.
La inspección debe planificarse junto con el proceso, no agregarse después de que llegue el primer artículo. Las dimensiones críticas necesitan datos definidos, un método de medición adecuado a la característica y un registro claro de lo que se informará. La verificación de superficies merece la misma disciplina. La inspección visual por sí sola puede no responder si una superficie soporta el movimiento, ajuste o requisito de limpieza previstos.
Tampoco hay sustituto para una revisión de ingeniería con una persona que pueda cuestionar el dibujo. Las preguntas útiles incluyen: ¿Se puede alcanzar esta característica con la herramienta propuesta? ¿Qué sucede con la pieza después de que sale del dispositivo? ¿Qué característica se debe realizar primero para preservar el esquema de referencia? ¿Es necesaria una tolerancia solicitada para la función o se ha heredado de un concepto inicial?
Un proveedor que sólo acepta el expediente y promete cumplimiento no ha reducido mucho el riesgo. Quiere comentarios sobre la capacidad de fabricación, el acceso a la inspección, la secuencia y las áreas donde el diseño deja espacio para la interpretación.